Machos para roscar como escolher para furos cegos e passantes
Escolher machos para roscar exige mais do que conferir o diâmetro da ferramenta. O tipo de furo, o material da peça, o padrão da rosca e a forma de operação precisam entrar na especificação.
Na manutenção industrial e na ferramentaria, uma escolha inadequada pode causar quebra da ferramenta, comprometer a rosca e interromper o trabalho. Para comprar com mais segurança, vale entender como essas características se relacionam antes de solicitar uma cotação.
O que são machos para roscar?
Os machos são ferramentas utilizadas para produzir roscas internas, como as encontradas em componentes que recebem parafusos. Eles são diferentes dos cossinetes, usados para produzir roscas externas.
Nos machos de corte, a ferramenta remove material durante o rosqueamento e gera cavacos. Por isso, sua geometria precisa permitir que esses resíduos sejam conduzidos de maneira adequada durante a operação.
Também existem machos laminadores, que formam a rosca por deformação do material, sem gerar cavacos. Essa alternativa depende da compatibilidade do material e exige uma preparação de furo específica. A escolha entre cortar e conformar a rosca deve seguir a aplicação e as recomendações do fabricante.
Qual a diferença entre furo cego e passante?
O furo passante atravessa a peça, enquanto o furo cego termina dentro dela. Essa diferença muda as condições de saída dos cavacos e influencia a escolha do macho.
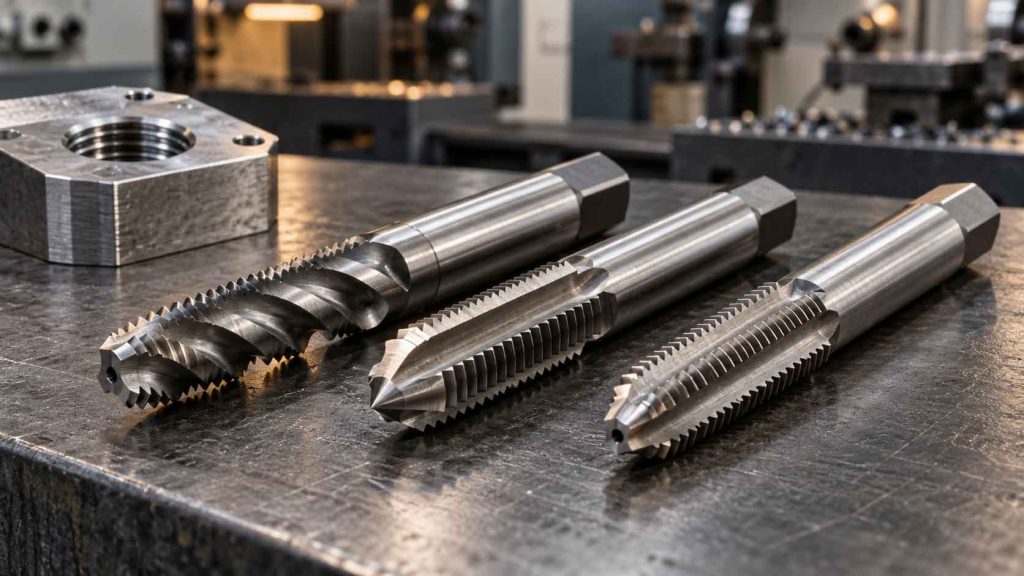
Em materiais que geram cavacos longos, duas geometrias merecem atenção: a ponta helicoidal e o canal helicoidal. Apesar dos nomes parecidos, elas têm funções diferentes.
Macho de ponta helicoidal
É uma opção normalmente utilizada em furos passantes de materiais que produzem cavacos longos. Sua geometria direciona os cavacos para a frente, em direção à saída do furo.
Por isso, a aplicação precisa oferecer espaço para a passagem da ferramenta e dos resíduos gerados durante o corte.
Macho de canal helicoidal
É uma opção frequentemente indicada para furos cegos em materiais de cavaco longo. Seus canais favorecem a retirada dos cavacos pela entrada do furo.
Essa característica ajuda a evitar o acúmulo de resíduos no fundo da cavidade durante o rosqueamento.
Macho de canal reto
Pode ser utilizado em furos cegos ou passantes, conforme o modelo, o material e as condições de trabalho. Existem aplicações específicas para materiais que produzem cavacos curtos.
A escolha deve ser confirmada no catálogo da ferramenta. O formato do canal, sozinho, não é suficiente para definir se o macho atende à aplicação.
Atenção à profundidade do furo cego
Em um furo cego, a profundidade total do furo e o comprimento de rosca útil não são iguais.
O processo precisa prever espaço para a entrada do macho, sua região de chanfro e as condições de evacuação dos cavacos. Desconsiderar esse espaço pode fazer a ferramenta atingir o fundo antes de completar a rosca necessária.
Macho manual e macho máquina: como escolher?
A forma de operação também precisa constar no pedido. Para uso manual, verifique se o produto é uma ferramenta individual ou um jogo que exige uma sequência de utilização. Não presuma que todos os conjuntos funcionam da mesma maneira.
Para rosqueamento em máquina, confira a compatibilidade com o equipamento e com o sistema de fixação. Haste, comprimento, geometria e parâmetros de operação devem corresponder ao processo.
Quando uma empresa compra uma ferramenta para repor outra, informar o código completo do fabricante ajuda a identificar o produto.
Se a ferramenta anterior apresentava quebra ou desgaste recorrente, vale revisar a aplicação antes de repetir a compra. O problema pode estar na seleção do macho, mas também na preparação do furo ou nas condições de operação.
O que conferir antes de comprar machos para roscar?
Material da peça
Informe qual material será rosqueado. Aço carbono, aço inoxidável, alumínio e ferro fundido podem exigir ferramentas e condições de trabalho diferentes.
Sempre que possível, envie a identificação da liga e sua condição de dureza. A descrição genérica “macho para metal” deixa informações importantes em aberto e dificulta a seleção.
Padrão, diâmetro e passo da rosca
A ferramenta precisa produzir exatamente a rosca prevista no desenho ou na especificação do componente.
Em uma indicação como M8 x 1,25, M8 corresponde ao diâmetro nominal da rosca métrica e 1,25 ao passo, em milímetros.
A medida nominal da rosca não deve ser confundida com o diâmetro da broca de preparação. Também é importante verificar o padrão utilizado, principalmente quando a empresa trabalha com equipamentos que possuem roscas métricas e em polegadas.
Para compreender melhor essa identificação, veja nosso artigo sobre rosca métrica ou polegada.
Diâmetro e profundidade do pré-furo
O pré-furo precisa seguir a recomendação aplicável ao macho, ao material e à rosca desejada.
Um furo pequeno demais pode elevar o esforço de rosqueamento. Já um furo grande demais pode comprometer a formação dos filetes.
Machos de corte e laminadores não utilizam necessariamente o mesmo diâmetro de preparação. Portanto, ao mudar o processo, confira novamente a tabela do fabricante.
A profundidade também deve permitir produzir a rosca útil indicada no projeto, considerando as características da ferramenta.
Condições de operação
Verifique a velocidade de trabalho, a lubrificação, o alinhamento e a fixação da peça conforme a orientação técnica da ferramenta e do equipamento.
Essas condições fazem parte do resultado. Trocar apenas o macho, mantendo um problema de preparação ou operação, pode levar à repetição da falha.
Erros que podem causar quebra e retrabalho
Algumas situações precisam ser investigadas quando o rosqueamento apresenta problemas:
- Escolha de uma geometria inadequada para a saída dos cavacos.
- Pré-furo fora das dimensões recomendadas.
- Falta de espaço no fundo de um furo cego.
- Desalinhamento entre a ferramenta e o furo.
- Lubrificação ou parâmetros de trabalho inadequados.
A análise deve considerar o conjunto do processo.
Registrar em qual material, máquina e etapa a falha ocorreu ajuda a equipe responsável a investigar a causa e evita tratar toda quebra como um defeito da ferramenta.
Esse registro também facilita a comunicação entre manutenção, produção e compras. Assim, a próxima cotação pode considerar as condições reais de uso.
Como solicitar uma cotação mais completa?
Para cotar machos para roscar, reúna as informações que identificam a ferramenta e sua aplicação:
- Padrão, diâmetro e passo da rosca, além da tolerância exigida.
- Material da peça e dureza, quando conhecida.
- Tipo de furo e profundidade de rosca útil.
- Operação manual ou em máquina.
- Código da ferramenta atual, se houver.
- Quantidade e prazo necessário.
Fotos podem complementar o pedido, mas desenhos e códigos ajudam a identificar características que não ficam claras na imagem.
Compare propostas que atendam à mesma especificação. Ferramentas com a mesma medida nominal podem ter geometrias, revestimentos e aplicações diferentes.
Essa conferência permite avaliar o preço sem perder de vista a compatibilidade com o trabalho.
Consulte ferramentas para rosqueamento na VJ Parafusos
A VJ Parafusos inclui machos manuais e para máquina em sua linha de ferramentas para usinagem, além de brocas, cossinetes e outros itens utilizados na preparação e no trabalho com roscas.
Localizada na Paulicéia, em São Bernardo do Campo, a empresa atende demandas de indústrias, ferramentarias e manutenção.
Precisa comprar machos para roscar? Entre em contato com a VJ Parafusos, envie a especificação da sua aplicação e consulte modelos, medidas e disponibilidade.
Perguntas frequentes sobre machos para roscar
Qual macho é indicado para furo cego?
Em materiais que produzem cavacos longos, o macho de canal helicoidal costuma ser uma opção indicada. A escolha final depende do material, da profundidade e das características do modelo.
Posso usar o mesmo macho em aço e alumínio?
Algumas ferramentas atendem a diferentes materiais, mas essa compatibilidade deve estar indicada pelo fabricante. A medida da rosca, sozinha, não confirma que o macho seja adequado aos dois trabalhos.
A broca deve ter o mesmo diâmetro nominal da rosca?
Não. O pré-furo tem dimensão própria, definida conforme a rosca e o processo. Consulte a tabela aplicável ao macho escolhido, especialmente ao mudar de corte para conformação.
Como escolher entre um macho manual e um macho máquina?
Comece pela forma de operação e pelo equipamento utilizado. Em seguida, confira a especificação da rosca, o material e a geometria da ferramenta. Informe esses dados na cotação para evitar comprar apenas pela medida.